

Mengontrol laju penyusutan dalam cetakan meja plastik merupakan aspek penting dalam proses pencetakan injeksi plastik. Sebagai pemasok cetakan meja plastik berpengalaman, saya menghadapi banyak tantangan dan menemukan strategi efektif untuk mengatasi masalah ini. Di blog ini, saya akan berbagi beberapa wawasan penting tentang cara mencapai kontrol yang lebih baik terhadap tingkat penyusutan cetakan meja plastik.
Memahami Penyusutan pada Cetakan Plastik
Penyusutan pada cetakan plastik terjadi saat plastik cair mendingin dan mengeras. Plastik yang berbeda memiliki tingkat penyusutan yang berbeda, yang dipengaruhi oleh faktor-faktor seperti jenis polimer, kondisi pencetakan, dan desain komponen. Untuk cetakan meja plastik, penyusutan yang berlebihan atau tidak merata dapat menyebabkan berbagai masalah, termasuk lengkungan, ketidakakuratan dimensi, dan penyelesaian permukaan produk akhir yang buruk.
Ada dua jenis penyusutan utama dalam cetakan plastik: penyusutan termal dan penyusutan kristalisasi. Penyusutan termal terjadi ketika plastik kehilangan panas dan kembali menjadi padat. Penyusutan kristalisasi terjadi pada plastik semi - kristal ketika rantai polimer menyusun dirinya menjadi struktur yang lebih teratur selama pendinginan.
Memilih Polimer yang Tepat
Salah satu langkah pertama dalam mengendalikan penyusutan adalah memilih polimer yang sesuai untuk meja plastik. Plastik yang berbeda memiliki karakteristik penyusutan yang berbeda pula. Misalnya polipropilen (PP) memiliki tingkat penyusutan yang relatif tinggi, sedangkan akrilonitril butadiena stirena (ABS) memiliki tingkat penyusutan yang lebih rendah.
Saat memilih polimer, Anda perlu mempertimbangkan aplikasi akhir dari meja plastik. Jika diperlukan daya tahan tinggi dan ketahanan terhadap bahan kimia, bahan seperti polietilen tereftalat (PET) bisa menjadi pilihan yang baik. Namun perlu diperhatikan bahwa PET juga memiliki tingkat penyusutan yang signifikan selama pendinginan. Di sisi lain, jika Anda menginginkan solusi yang lebih hemat biaya dan dapat mentolerir penyusutan yang lebih besar, polipropilen mungkin cocok.
Pertimbangan Desain Cetakan
Desain cetakan meja plastik berperan penting dalam mengendalikan penyusutan. Berikut beberapa aspek penting yang perlu dipertimbangkan:
Ketebalan Dinding
Ketebalan dinding yang seragam sangat penting untuk memastikan pendinginan yang merata dan meminimalkan variasi penyusutan. Pada meja plastik, bagian yang tebal akan mendingin lebih lambat dibandingkan bagian yang tipis, sehingga menyebabkan tingkat penyusutan yang berbeda dan potensi lengkungan. Rancang meja dengan ketebalan dinding yang konsisten di seluruh bagiannya. Jika ada area di mana perbedaan ketebalan tidak dapat dihindari, gunakan transisi bertahap.
Desain Gerbang
Gerbang tersebut merupakan tempat masuknya plastik cair ke dalam rongga cetakan. Ukuran, bentuk, dan lokasi gerbang dapat mempengaruhi aliran plastik dan penyusutan secara signifikan. Gerbang yang dirancang dengan baik memungkinkan aliran plastik yang lancar dan pengisian rongga cetakan yang merata. Misalnya, gerbang langsung dapat memberikan injeksi bertekanan tinggi, yang membantu mengurangi penyusutan dengan mengemas plastik secara rapat. Namun, hal ini juga dapat meninggalkan bekas yang terlihat pada produk akhir. Di sisi lain, gerbang pin - point dapat digunakan untuk hasil akhir yang lebih estetis tetapi mungkin memerlukan penyesuaian yang cermat untuk memastikan pengisian yang tepat.
Saluran Pendingin
Pendinginan yang efektif sangat penting untuk mengendalikan penyusutan. Desain saluran pendingin dalam cetakan harus memastikan pembuangan panas yang seragam dari plastik. Tempatkan saluran pendingin dekat dengan area kritis cetakan meja, seperti tepi dan sudut. Selain itu, saluran pendingin harus memiliki tata letak yang tepat untuk menghindari timbulnya titik panas atau titik dingin. Misalnya, penggunaan saluran pendingin berbentuk spiral dapat memberikan pendinginan yang lebih seragam dibandingkan dengan saluran garis lurus sederhana.
Optimasi Proses Pencetakan
Parameter proses pencetakan juga mempunyai pengaruh yang signifikan terhadap tingkat penyusutan. Berikut adalah beberapa parameter utama untuk dioptimalkan:
Suhu Injeksi
Suhu injeksi mempengaruhi viskositas plastik cair. Temperatur injeksi yang lebih tinggi umumnya menghasilkan viskositas yang lebih rendah, sehingga plastik lebih mudah mengalir ke dalam rongga cetakan. Namun jika suhunya terlalu tinggi, dapat menyebabkan penyusutan yang berlebihan saat pendinginan. Di sisi lain, suhu injeksi yang lebih rendah dapat meningkatkan viskositas, menyebabkan pengisian cetakan tidak sempurna. Anda perlu menemukan suhu injeksi optimal untuk polimer spesifik yang digunakan dalam meja plastik.
Tekanan Injeksi
Tekanan injeksi sangat penting untuk mengisi rongga cetakan sepenuhnya dan mengemas plastik dengan rapat. Tekanan injeksi yang lebih tinggi dapat mengurangi tingkat penyusutan dengan memaksa lebih banyak plastik masuk ke dalam rongga dan mengkompensasi penyusutan selama pendinginan. Namun tekanan yang berlebihan juga dapat menyebabkan masalah seperti flash (plastik meluap) atau kerusakan pada cetakan. Oleh karena itu, tekanan injeksi yang tepat harus ditentukan berdasarkan desain cetakan dan sifat polimer.
Waktu Pendinginan
Waktu pendinginan plastik dalam cetakan berhubungan langsung dengan penyusutan. Memberikan waktu pendinginan yang cukup memastikan plastik telah mengeras dengan baik dan mengurangi kemungkinan penyusutan pasca pencetakan. Namun waktu pendinginan yang terlalu lama dapat menurunkan efisiensi produksi. Anda perlu mencapai keseimbangan antara waktu pendinginan dan kecepatan produksi.
Perawatan Pasca Cetakan
Setelah meja plastik dikeluarkan dari cetakan, perawatan pasca pencetakan juga dapat membantu mengurangi penyusutan. Salah satu metode yang umum adalah anil. Annealing melibatkan pemanasan bagian plastik hingga suhu tertentu di bawah titik lelehnya dan kemudian mendinginkannya secara perlahan. Proses ini mengurangi tekanan internal pada plastik dan dapat mengurangi penyusutan dan lengkungan.
Perawatan pasca pencetakan lainnya adalah pengkondisian. Mengondisikan meja plastik dalam lingkungan terkendali dengan suhu dan kelembapan tertentu dapat membantu plastik mencapai kondisi keseimbangannya dan meminimalkan penyusutan lebih lanjut.
Rangkaian Produk Kami
Sebagai supplier cetakan meja plastik, kami menawarkan berbagai macam cetakan berkualitas tinggi. KitaCetakan Meja Plastik yang Dapat Disesuaikandirancang untuk memenuhi kebutuhan berbagai desain meja yang dapat disesuaikan. Cetakan yang dirancang secara presisi memastikan penyusutan minimal dan produk berkualitas tinggi.
KitaCetakan Meja Bundar PlastikDanCetakan Meja Plastik Persegidibuat dengan teknologi canggih untuk menjamin ketebalan dinding yang seragam dan dimensi yang akurat. Cetakan ini dioptimalkan untuk polimer yang berbeda, memungkinkan kontrol penyusutan yang lebih baik.
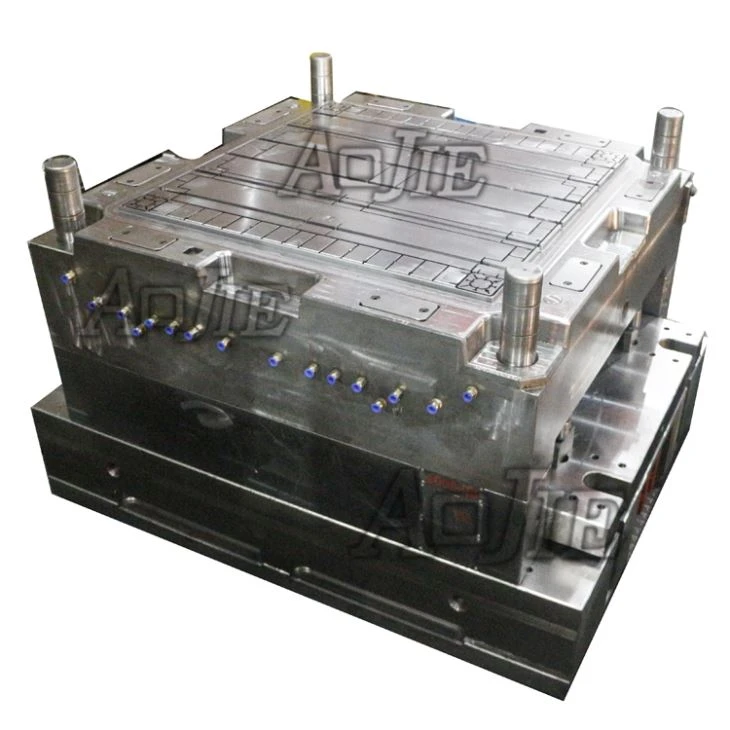

Selain itu kami juga menyediakanCetakan Injeksi Plastik Penutup Kaki Meja PlastikDanCetakan Injeksi Konektor Kaki Meja Plastik. Cetakan khusus ini dirancang untuk menghasilkan komponen kaki meja berkualitas tinggi dengan masalah penyusutan minimal.
Kesimpulan
Mengontrol laju penyusutan dalam cetakan meja plastik memerlukan pendekatan komprehensif yang melibatkan pemilihan polimer yang tepat, mengoptimalkan desain cetakan, menyempurnakan proses pencetakan, dan menerapkan perawatan pasca pencetakan yang tepat. Dengan mengikuti strategi berikut, Anda dapat menghasilkan meja plastik berkualitas tinggi dengan dimensi akurat dan permukaan akhir yang sangat baik.
Jika Anda tertarik dengan cetakan meja plastik kami atau memiliki pertanyaan tentang pengendalian penyusutan dalam proses pencetakan, kami mendorong Anda untuk menghubungi kami untuk diskusi lebih lanjut dan potensi pembelian. Tim ahli kami siap memberikan solusi terbaik untuk kebutuhan pembuatan meja plastik Anda.
Referensi
- Menges, G., Mohren, F., & Michaeli, W. (1999). Pengolahan Plastik: Suatu Pengantar. Penerbit Hanser.
- Rosato, DV, & Rosato, DV (2001). Buku Pegangan Cetakan Injeksi. Van Nostrand Reinhold.
- Beaucamp, RF (1991). Praktek Cetakan Injeksi. Chapman & Aula.